Domain vollbesatzhosen.de kaufen?
Wir ziehen mit dem Projekt
vollbesatzhosen.de um.
Sind Sie am Kauf der Domain
vollbesatzhosen.de interessiert?
domain@kv-gmbh.de · 0541-91531010
Domain vollbesatzhosen.de kaufen?
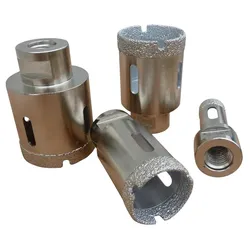
Wie unterscheiden sich Diamantbohrkronen in Bezug auf ihre Effektivität und Haltbarkeit? Welche Materialien eignen sich am besten für den Einsatz von Diamantbohrkronen?
Diamantbohrkronen unterscheiden sich in ihrer Effektivität und Haltbarkeit je nach Qualität der Diamanten und der Bindung. Hochwertige Diamanten und eine robuste Bindung sorgen für eine längere Lebensdauer und bessere Leistung. Für den Einsatz von Diamantbohrkronen eignen sich vor allem harte Materialien wie Beton, Granit, Marmor und Fliesen. **
Wie kann man Diamantbohrkronen zur Umarbeitung von Verlobungsringen verwenden?
Diamantbohrkronen können verwendet werden, um Löcher in Verlobungsringe zu bohren, um sie umzuarbeiten. Dies kann nützlich sein, um beispielsweise einen größeren Diamanten einzusetzen oder den Ring an die individuellen Wünsche anzupassen. Es ist wichtig, dass der Bohrvorgang von einem Fachmann durchgeführt wird, um Schäden am Ring zu vermeiden. **
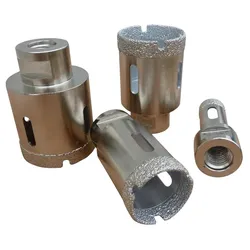

Ähnliche Suchbegriffe für Diamantbohrkronen-SILVER-PREMIUM-trocken
Top-Angebote
Produkte zum Begriff Diamantbohrkronen-SILVER-PREMIUM-trocken:
-
Silver ExplorerSilver Explorer , Silver Explorer, beleuchteter Tischglobus von National Geographic, klar lackierter Holzfuß aus Buche, silberfarbener Metallmeridian. Die Globuskugel stellt eine durch die National Geographic Maps Division gezeichnete politische Kartographie dar. Beschriftung in deutscher Sprache, Kugeldurchmesser 30 cm, Gesamthöhe 40 cm sparsames LED-Leuchtmittel (2 W) mit Energieeffizienzklasse A++. Zuleitung mit Schnurschalter. , Server-Kabel & -Adapter > Server, Clients & Terminals , Erscheinungsjahr: 20210604, Produktform: Globus, Titel der Reihe: Klassischer Globus##, Abbildungen: NG Silver Explorer, politischer Leuchtglobus mit Holzfuß und silberfarbenem Meridian, Maßstab: 42500000, Keyword: Leuchtglobus; Länder der Erde; National Geographic; Räthglobus; politische Erde, Fachschema: Globus, Region: Welt, Warengruppe: NB/Globen, Fachkategorie: Atlanten und Weltkarten, Text Sprache: ger, UNSPSC: 49059000, Warenverzeichnis für die Außenhandelsstatistik: 49059000, Sender’s product category: NONBO, Verlag: Raethgloben 1917 Verlags, Verlag: Raethgloben 1917 Verlags, Verlag: Rthgloben 1917 Verlags GmbH, Länge: 314, Breite: 307, Höhe: 325, Gewicht: 1748, Produktform: Globus, Genre: Spiele, PBS, Genre: Spiele, PBS, Herkunftsland: ITALIEN (IT), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0006, Tendenz: -1, Unterkatalog: AK, Unterkatalog: Lagerartikel,110,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
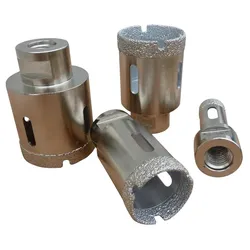
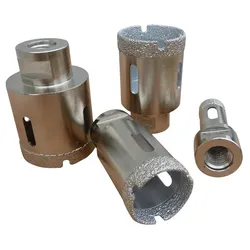
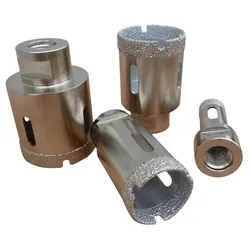
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 50 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber54,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 25 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber34,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 42 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber47,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter


-
Wer ist Silver the Hedgehog? - Wer ist Silver der Igel?
Silver the Hedgehog ist ein Charakter aus der Sonic the Hedgehog Videospielreihe. Er ist ein silberner Igel aus der Zukunft, der über telekinetische Fähigkeiten verfügt. Silver ist bekannt für seine ruhige und besonnene Persönlichkeit sowie seine Entschlossenheit, die Welt zu retten. Er tritt oft gemeinsam mit Sonic und seinen Freunden auf, um gegen Feinde zu kämpfen und für Gerechtigkeit zu sorgen. **
-
Was kostet West Silver?
West Silver ist ein fiktives Produkt oder eine fiktive Marke, daher kann ich keine genaue Preisangabe machen. Um den Preis für West Silver herauszufinden, müssten Sie sich an den Hersteller oder Verkäufer des Produkts wenden. Möglicherweise können Sie auch online nach dem Preis recherchieren oder in Geschäften nachfragen, die West Silver anbieten. Es ist wichtig, den Preis zu überprüfen, da er je nach Verkaufsort, -zeitpunkt und -aktion variieren kann. Was kostet West Silver? **
-
Was ist der Unterschied zwischen Cherry MX Silver RGB und Cherry MX Silver?
Der Hauptunterschied zwischen Cherry MX Silver RGB und Cherry MX Silver liegt in der Beleuchtungsfunktion. Cherry MX Silver RGB-Tastenschalter verfügen über eine individuell anpassbare RGB-Hintergrundbeleuchtung, während Cherry MX Silver-Tastenschalter keine Beleuchtungsfunktion haben. Abgesehen davon sind die beiden Schalter in Bezug auf ihre lineare Schaltcharakteristik und ihre Betätigungskraft identisch. **
-
Wie funktioniert die Technologie hinter schnelltrocknender Kleidung und wie lange dauert es im Durchschnitt, bis ein Kleidungsstück trocken ist?
Schnelltrocknende Kleidung besteht aus speziellen synthetischen Materialien, die Feuchtigkeit schnell von der Haut ableiten und an die Oberfläche des Stoffes transportieren, wo sie verdunstet. Dadurch trocknet die Kleidung schneller als herkömmliche Materialien. Je nach Material und Umgebungstemperatur kann ein Kleidungsstück in der Regel innerhalb von 30 Minuten bis zu 2 Stunden trocken sein. **
Wie bekomme ich meine Hose bis morgen trocken?
Um deine Hose bis morgen trocken zu bekommen, kannst du sie entweder in einem Wäschetrockner trocknen oder sie an der Luft trocknen lassen. Wenn du sie an der Luft trocknen lässt, hänge sie am besten an einem gut belüfteten Ort auf oder lege sie auf eine saubere, trockene Oberfläche. Vermeide direkte Sonneneinstrahlung, da dies die Farbe der Hose verblassen lassen kann. **
Wie bekommt man ganz schnell eine Hose trocken?
Um eine Hose schnell trocken zu bekommen, kannst du sie zuerst auswringen, um überschüssiges Wasser zu entfernen. Anschließend kannst du die Hose auf einem Handtuch ausbreiten und vorsichtig rollen, um noch mehr Feuchtigkeit aufzunehmen. Danach kannst du die Hose an einem gut belüfteten Ort aufhängen oder sogar mit einem Föhn trocknen. Eine andere Möglichkeit ist es, die Hose in den Trockner zu geben, aber achte darauf, dass sie nicht zu heiß wird, um Schäden am Material zu vermeiden. Wenn es wirklich schnell gehen muss, kannst du auch versuchen, die Hose über einer Heizung oder einem warmen Luftstrom aufzuhängen. **
Top-Angebote
Produkte zum Begriff Diamantbohrkronen-SILVER-PREMIUM-trocken:
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 90 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber79,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Wagner, Daniel: TrockenTrocken , Wie führt man ein Leben im Sog der Sucht? Wie fühlt es sich an, am Totenbett der eigenen Mutter besoffen sein zu müssen, weil nichts wichtiger ist als der nächste Schluck? Wie ist es, wenn sich jeder Tag und jede Nacht um die Sucht dreht und man bereit ist, alles zu vernichten, um ihr zu dienen? In gnadenloser Offenheit schreibt Daniel Wagner von der Hölle und den Monstern, die jahrelang sein Leben definierten. Er gibt einen ungeschönten Einblick in das Innenleben einer Suchterkrankung und wie sie nach außen hin explodiert. Ein bewegendes Buch, das aufdeckt und wachrüttelt: Betroffene, Nahestehende und Antwortsuchende. , Kühlerkomponenten > Elektro- & Hybridautoteile , Erscheinungsjahr: 20250205, Autoren: Wagner, Daniel, Seitenzahl/Blattzahl: 176, Keyword: Alkohol; Gesundheit; Konsum; Konsumverhalten; Leben; Sucht; Suchterkrankung; lebensnah, Fachschema: Hilfe / Lebenshilfe~Lebenshilfe, Fachkategorie: Psychologie~Selbsthilfe und Persönlichkeitsentwicklung, Warengruppe: HC/Belletristik/Biographien, Erinnerungen, UNSPSC: 49019900, Warenverzeichnis für die Außenhandelsstatistik: 49019900, Länge: 200, Breite: 120, Höhe: 20, Gewicht: 250, Produktform: Gebunden, Genre: Belletristik,24,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Silver ExplorerSilver Explorer , Silver Explorer, beleuchteter Tischglobus von National Geographic, klar lackierter Holzfuß aus Buche, silberfarbener Metallmeridian. Die Globuskugel stellt eine durch die National Geographic Maps Division gezeichnete politische Kartographie dar. Beschriftung in deutscher Sprache, Kugeldurchmesser 30 cm, Gesamthöhe 40 cm sparsames LED-Leuchtmittel (2 W) mit Energieeffizienzklasse A++. Zuleitung mit Schnurschalter. , Server-Kabel & -Adapter > Server, Clients & Terminals , Erscheinungsjahr: 20210604, Produktform: Globus, Titel der Reihe: Klassischer Globus##, Abbildungen: NG Silver Explorer, politischer Leuchtglobus mit Holzfuß und silberfarbenem Meridian, Maßstab: 42500000, Keyword: Leuchtglobus; Länder der Erde; National Geographic; Räthglobus; politische Erde, Fachschema: Globus, Region: Welt, Warengruppe: NB/Globen, Fachkategorie: Atlanten und Weltkarten, Text Sprache: ger, UNSPSC: 49059000, Warenverzeichnis für die Außenhandelsstatistik: 49059000, Sender’s product category: NONBO, Verlag: Raethgloben 1917 Verlags, Verlag: Raethgloben 1917 Verlags, Verlag: Rthgloben 1917 Verlags GmbH, Länge: 314, Breite: 307, Höhe: 325, Gewicht: 1748, Produktform: Globus, Genre: Spiele, PBS, Genre: Spiele, PBS, Herkunftsland: ITALIEN (IT), Katalog: deutschsprachige Titel, Katalog: Gesamtkatalog, Katalog: Lagerartikel, Book on Demand, ausgew. Medienartikel, Relevanz: 0006, Tendenz: -1, Unterkatalog: AK, Unterkatalog: Lagerartikel,110,00 €*Versand: 0,00 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 50 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber54,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Wie unterscheiden sich Diamantbohrkronen in Bezug auf ihre Effektivität und Haltbarkeit? Welche Materialien eignen sich am besten für den Einsatz von Diamantbohrkronen?
Diamantbohrkronen unterscheiden sich in ihrer Effektivität und Haltbarkeit je nach Qualität der Diamanten und der Bindung. Hochwertige Diamanten und eine robuste Bindung sorgen für eine längere Lebensdauer und bessere Leistung. Für den Einsatz von Diamantbohrkronen eignen sich vor allem harte Materialien wie Beton, Granit, Marmor und Fliesen. **
-
Wie kann man Diamantbohrkronen zur Umarbeitung von Verlobungsringen verwenden?
Diamantbohrkronen können verwendet werden, um Löcher in Verlobungsringe zu bohren, um sie umzuarbeiten. Dies kann nützlich sein, um beispielsweise einen größeren Diamanten einzusetzen oder den Ring an die individuellen Wünsche anzupassen. Es ist wichtig, dass der Bohrvorgang von einem Fachmann durchgeführt wird, um Schäden am Ring zu vermeiden. **
-
Wer ist Silver the Hedgehog? - Wer ist Silver der Igel?
Silver the Hedgehog ist ein Charakter aus der Sonic the Hedgehog Videospielreihe. Er ist ein silberner Igel aus der Zukunft, der über telekinetische Fähigkeiten verfügt. Silver ist bekannt für seine ruhige und besonnene Persönlichkeit sowie seine Entschlossenheit, die Welt zu retten. Er tritt oft gemeinsam mit Sonic und seinen Freunden auf, um gegen Feinde zu kämpfen und für Gerechtigkeit zu sorgen. **
-
Was kostet West Silver?
West Silver ist ein fiktives Produkt oder eine fiktive Marke, daher kann ich keine genaue Preisangabe machen. Um den Preis für West Silver herauszufinden, müssten Sie sich an den Hersteller oder Verkäufer des Produkts wenden. Möglicherweise können Sie auch online nach dem Preis recherchieren oder in Geschäften nachfragen, die West Silver anbieten. Es ist wichtig, den Preis zu überprüfen, da er je nach Verkaufsort, -zeitpunkt und -aktion variieren kann. Was kostet West Silver? **
Ähnliche Suchbegriffe für Diamantbohrkronen-SILVER-PREMIUM-trocken
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 25 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber34,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 42 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber47,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 65 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber62,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Diamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug - 100 mmDiamantbohrkronen SILVER PREMIUM (trocken) für Feinsteinzeug Die SILVER PREMIUM ist als Problemlöser für Bohrungen in härtestem Feinsteinzeug und Keramik angelegt – also für genau die Fälle, in denen eine Standard-Bohrkrone nach zwei Löchern aufgibt. Die Diamanten sind vakuumgelötet, die Belaghöhe beträgt 10 mm bei 70 mm Gesamtlänge, und die Baureihe deckt 19 Durchmesser von 20 bis 120 mm ab. 10 mm Belaghöhe Ø 20–120 mm 19 Größen M14 Aufnahme vakuumgelötet Diamanten Warum 10 mm Belaghöhe zählen Die Belaghöhe ist bei einer Bohrkrone das, was die Segmenthöhe bei einer Trennscheibe ist: der Vorrat, von dem das Werkzeug lebt. 10 mm sind für eine Bohrkrone ein hoher Wert – und der Grund, warum sich der höhere Einkaufspreis über die Anzahl der Bohrungen rechnet. Vakuumgelötete Diamanten Sehr feste Bindung zwischen Diamant und Kronenrand – die Voraussetzung für präzise Schnitte in dichtem Material. 10 mm Belaghöhe Deutlich mehr nutzbare Diamantschicht als bei einfachen Bohrkronen. 19 Durchmesser Von 20 bis 120 mm inklusive der Zwischengrößen 27, 42, 75 und 90 mm. Trocken und nass Der Hersteller empfiehlt die Serie für Trocken- und Nassanwendung. Die verfügbaren Durchmesser Ø 20, 25, 27, 32, 35, 40, 42, 45, 50, 55, 60, 65, 68, 75, 82, 90, 100, 110 und 120 mm. Die Zwischengrößen 27, 42, 75 und 90 mm sind der praktische Vorteil dieser Baureihe. Wer schon einmal einen 42-mm-Ausschnitt mit einer 45-mm-Krone gebohrt hat, weiß, warum. Der häufigste Fehler: zu hohe Drehzahl Bei Diamantbohrkronen ist die Drehzahl kein Komfortthema, sondern der Faktor, der über die Lebensdauer entscheidet – und die meisten Winkelschleifer laufen ungeregelt mit über 11.000 Umdrehungen. Die zulässigen Drehzahlen unterscheiden sich zwischen den Bohrkronen um den Faktor vier: Vakuumgelötete Bohrkronen meist 8.000–14.000 U/min – volle Winkelschleifer-Drehzahl Gesinterte Bohrkronen teils nur bis 3.000 U/min – Winkelschleifer muss regelbar sein Kleine Durchmesser (6–14 mm) niedrigere Drehzahl, je nach Fabrikat 6.000–11.000 U/min Große Durchmesser (ab 100 mm) deutlich niedriger, teils max. 4.000 U/min Drehzahlangabe der Bohrkrone ist verbindlich Eine gesinterte Bohrkrone, die für 3.000 U/min freigegeben ist, überlebt einen ungeregelten Winkelschleifer mit 12.000 U/min nicht. Prüfen Sie die Angabe des jeweiligen Artikels – und arbeiten Sie bei niedrigen Freigaben mit einer drehzahlregelbaren Maschine oder einer Bohrmaschine. Grundregel: Je größer der Durchmesser, desto niedriger die Drehzahl. Am Umfang einer 120-mm-Krone ist die Geschwindigkeit bei gleicher Drehzahl zehnmal so hoch wie bei einer 12-mm-Krone. Bohrtechnik 1 Schräg anbohren, dann aufrichten Die laufende Bohrkrone schräg ansetzen und erst dann langsam aufrichten. So findet der Kronenrand Halt, statt auf der Glasur zu wandern. 2 Pendeln, nicht drücken Leichte kreisende oder pendelnde Bewegungen ausführen. Das hält den Schnittspalt frei und verteilt den Verschleiß auf den ganzen Kronenrand. 3 Die Krone arbeiten lassen Druck bringt keine Geschwindigkeit. Er erzeugt Wärme, verglast die Bindung und drückt im Extremfall die Glasur auf der Rückseite heraus. 4 Kurz vor dem Durchbruch Tempo herausnehmen Die letzten Millimeter sind die kritischen – dort platzt die Rückseite aus, wenn die Krone durchschlägt. Bei größeren Durchmessern und auf glatter Glasur lohnt eine Zentrierbohrführung: Sie hält die Krone beim Anbohren in der Mitte, statt sie über die Fliese wandern zu lassen. Wir führen Zentrierbohrführungen und Bohrschablonen – fragen Sie uns danach. Kühlen beim Trockenbohren Auch eine als „trocken“ freigegebene Bohrkrone hält deutlich länger, wenn sie gekühlt wird. Es gibt drei praktikable Wege: Wasserbad-Pausen Die Krone zwischen den Bohrungen kurz in Wasser tauchen – die einfachste und wirksamste Methode. Kühlgel Gel in die Bohrung geben: kühlt, bindet Staub und läuft nicht weg – auch an der Wand einsetzbar. Innenkühlung Bohrer mit Paraffinfüllung kühlen sich beim Bohren selbst, ohne Zutun. Freilaufpausen Wie bei Trennscheiben: aus dem Loch nehmen und kurz leerlaufen lassen. Eine überhitzte Bohrkrone erkennt man an der bläulich angelaufenen Verfärbung am Kronenrand. Ist sie da, ist die Bindung geschädigt und die Standzeit deutlich reduziert. Vakuumgelötet oder gesintert – das ist der eigentliche Unterschied Bei Bohrkronen gibt es zwei Bauweisen, und sie verhalten sich völlig unterschiedlich: Vakuumgelötet Die Diamanten sind unter Vakuum auf den Kronenrand gelötet – eine dünne, sehr fest haftende Schicht. Läuft mit hoher Drehzahl am Winkelschleifer, bohrt schnell. Gesintert Diamantsegmente werden unter Hitze und Druck gepresst und auf die Krone geschweißt. Die Schicht ist dicker, die Standzeit erheblich höher – die Drehzahl aber deutlich niedriger. Für schnelle Einzelbohrungen Vakuumgelötet: sofort einsatzbereit am Winkelschleifer, günstiger im Einkauf. Für viele Bohrungen Gesintert: teurer, hält aber84,90 €*Versand: 5,99 €Sichere Weiterleitung zum Anbieter
-
Was ist der Unterschied zwischen Cherry MX Silver RGB und Cherry MX Silver?
Der Hauptunterschied zwischen Cherry MX Silver RGB und Cherry MX Silver liegt in der Beleuchtungsfunktion. Cherry MX Silver RGB-Tastenschalter verfügen über eine individuell anpassbare RGB-Hintergrundbeleuchtung, während Cherry MX Silver-Tastenschalter keine Beleuchtungsfunktion haben. Abgesehen davon sind die beiden Schalter in Bezug auf ihre lineare Schaltcharakteristik und ihre Betätigungskraft identisch. **
-
Wie funktioniert die Technologie hinter schnelltrocknender Kleidung und wie lange dauert es im Durchschnitt, bis ein Kleidungsstück trocken ist?
Schnelltrocknende Kleidung besteht aus speziellen synthetischen Materialien, die Feuchtigkeit schnell von der Haut ableiten und an die Oberfläche des Stoffes transportieren, wo sie verdunstet. Dadurch trocknet die Kleidung schneller als herkömmliche Materialien. Je nach Material und Umgebungstemperatur kann ein Kleidungsstück in der Regel innerhalb von 30 Minuten bis zu 2 Stunden trocken sein. **
-
Wie bekomme ich meine Hose bis morgen trocken?
Um deine Hose bis morgen trocken zu bekommen, kannst du sie entweder in einem Wäschetrockner trocknen oder sie an der Luft trocknen lassen. Wenn du sie an der Luft trocknen lässt, hänge sie am besten an einem gut belüfteten Ort auf oder lege sie auf eine saubere, trockene Oberfläche. Vermeide direkte Sonneneinstrahlung, da dies die Farbe der Hose verblassen lassen kann. **
-
Wie bekommt man ganz schnell eine Hose trocken?
Um eine Hose schnell trocken zu bekommen, kannst du sie zuerst auswringen, um überschüssiges Wasser zu entfernen. Anschließend kannst du die Hose auf einem Handtuch ausbreiten und vorsichtig rollen, um noch mehr Feuchtigkeit aufzunehmen. Danach kannst du die Hose an einem gut belüfteten Ort aufhängen oder sogar mit einem Föhn trocknen. Eine andere Möglichkeit ist es, die Hose in den Trockner zu geben, aber achte darauf, dass sie nicht zu heiß wird, um Schäden am Material zu vermeiden. Wenn es wirklich schnell gehen muss, kannst du auch versuchen, die Hose über einer Heizung oder einem warmen Luftstrom aufzuhängen. **
* Alle Preise verstehen sich inklusive der gesetzlichen Mehrwertsteuer und ggf. zuzüglich Versandkosten. Die Angebotsinformationen basieren auf den Angaben des jeweiligen Shops und werden über automatisierte Prozesse aktualisiert. Eine Aktualisierung in Echtzeit findet nicht statt, so dass es im Einzelfall zu Abweichungen kommen kann. ** Hinweis: Teile dieses Inhalts wurden von KI erstellt.